- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Чому обробка без задирок є критичною в гідравлічних системах
Гідравлічні системи виходять з ладу тихо. Заусенець виривається всередині клапанного блоку, потрапляє в контур рідини та починає завдавати шкоди — ущільненням, отворам, золотникам — задовго до того, як щось з’явиться на манометрі. Коли з’являється симптом, причина вже давно зникла.
Ми обробляємо гідравлічні компоненти для аерокосмічного, автомобільного, нафтогазового та промислового застосування. Боротьба з задирками – це те, що ми повинні зробити правильно.
Звідки беруться задирки
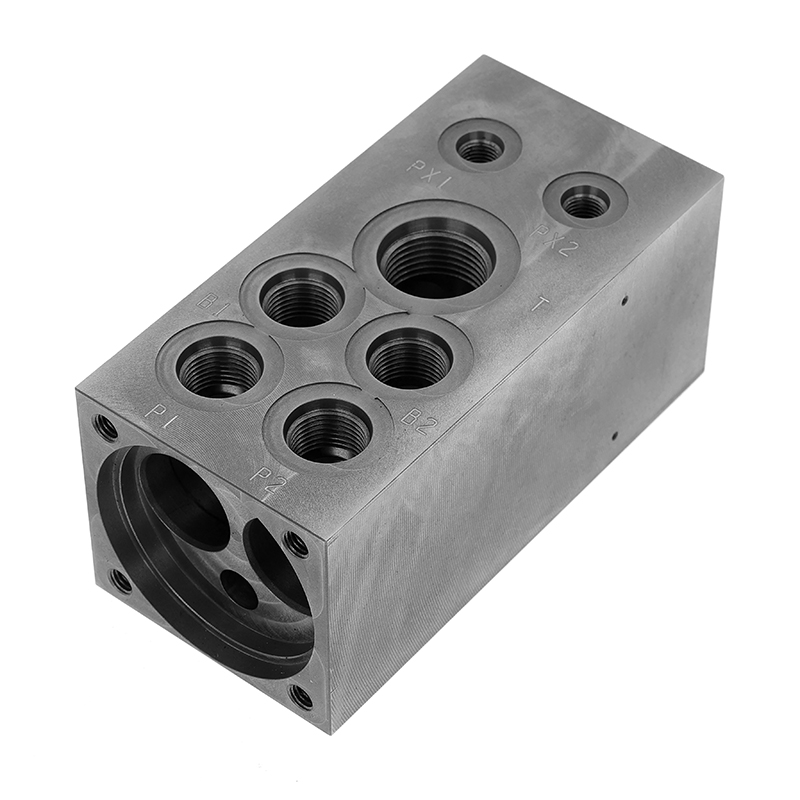
Кожен поперечно просвердлений прохід у блоці гідравлічного клапана створює перетин, де ріжучий інструмент виходить через уже оброблений отвір. Це місце виходу, де утворюються задирки. Типовий клапанний блок має десятки таких — входи в отвори, внутрішні канали, краї ущільнювальних канавок, різьбові з’єднання. Ті самі функції, які роблять деталь робочою, ускладнюють видалення задирок.
Ручне чищення до них не доходить. Вібраційна обробка також не працює. Більшість цих ділянок задирок знаходяться глибоко всередині деталі, поза полем зору та недосяжністю ззовні.
Що насправді роблять задирки всередині гідравлічного контуру
Під тиском нещільно прикріплені задирки звільняються та рухаються разом із рідиною. Вони перевищують межі ISO 4406, забивають ущільнення під час складання та частково блокують контрольні отвори, змінюючи ефективну площу потоку таким чином, щоб змінювати поведінку клапана. Останню особливо важко виявити, оскільки вона виявляється як проблема налаштування, а не проблема забруднення.
У гальмівних системах, приводах управління польотом і клапанах енергетики високого тиску наслідки цієї помилки виходять за рамки рахунків за ремонт.
Як ми запобігаємо цьому
Ми не розглядаємо видалення задирок як етап очищення. Мета полягає в тому, щоб не утворювати задирки, які потрібно очищати в першу чергу, а там, де вони утворюються, усунути їх до того, як деталь залишить установку.
Наші п’ятиосьові центри з ЧПК дозволяють нам контролювати кут наближення до поперечно просвердлених перехресть, що безпосередньо впливає на розмір задирок і адгезію в точці виходу. дляблоки гідравлічних клапанівікорпуси гідравлічних колекторів, послідовність шляху інструменту обробляє внутрішнє очищення перехресть у тій самій програмі — без вторинної операції, без проблем доступу.
Внутрішня обробка проходу виконується до Ra ≤ 0,8 мкм. Перш ніж щось відправити, він проходить перевірку ШМ і випробування на герметичність гелієм при 1,5-кратному робочому тиску.
Запитання, які варто поставити, перш ніж ви Джерело
Якщо контроль задирок має значення для вашої програми, запитайте свого постачальника, як видаляються внутрішні перетини — і як це перевіряється. «Ми перевіряємо задирки» — це інша відповідь, ніж «ми контролюємо процес, щоб вони не утворювалися». Різниця має значення в полі.
Перегляньте нашгідравлічні компонентиабо зверніться до нашої команди інженерів, щоб обговорити ваші