- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Китай Гідравлічні компоненти Виробник, Постачальник, Завод
Дифонє цілеспрямованим китайським виробником гідравлічних компонентів з хорошими навичками виготовленнявисокоякісні гідравлічні деталі. Ці деталі відповідають строгим галузевим правилам щодо точності, міцності та надійності в складних умовах використання.
Виготовлення гідравлічного компонента пов’язане з особливими проблемами, які потребують спеціальних навичок. Складні внутрішні форми потрібно вирізати дуже точно, щоб рідина добре протікала та зупиняла витоки. Вибір правильного матеріалу є ключовим – деталі повинні витримувати високий тиск з часом і не зношуватися та не іржавіти. Те, наскільки гладка поверхня, впливає на те, наскільки добре працюють ущільнювачі та як довго служать деталі. У Difon ми вирішуємо ці проблеми за допомогою ефективних методів обробки, створених лише для використання гідравлічних компонентів – це включає спеціальні способи виготовлення корпусів гідравлічних колекторних клапанів і блоків гідравлічних клапанів.
У нашому способі виготовлення деталей використовуються ключові кроки для забезпечення надійності компонентів:
· Точне глибоке свердління: створюйте прямі гладкі шляхи рідини в корпусах клапанів гідравлічного колектора – довжина в 20 разів більша за діаметр і зберігайте точні позиції
·Багатоосьове контурування: вирізайте складні форми портів і монтажних поверхонь на блоках гідравлічних клапанів з невеликими похибками лише ±0,01 мм
·Оздоблення поверхні під високим тиском: зробіть ущільнювальні поверхні більш гладкими за допомогою спеціального шліфування та хонінгування
·Чисте виробництво: виконуйте суворі кроки очищення, щоб зупинити бруд, який може зашкодити безпеці гідравлічної системи
Ці методи гарантують, що наші гідравлічні компоненти постійно працюють добре, навіть у складних умовах використання від промислових машин до мобільного обладнання.
|
Виробничий процес |
Технічні характеристики |
Методи забезпечення якості |
|
Глибоке свердління |
Діапазон діаметрів: 3-50 мм, глибина: до 1000 мм, прямолінійність: 0,1 мм/100 мм |
Обстеження отворів, перевірка шорсткості поверхні, перевірка тиском |
|
Багатоосьова обробка з ЧПУ |
Допуск: ±0,005 мм, точність позиціонування: ±0,005 мм, обробка поверхні: Ra 0,2-0,8 мкм |
Перевірка ШМ, випробування прототипу, статистичний контроль процесу |
|
Обробка портів і різьби |
Стандарти різьблення SAE, JIC, NPT, BSPP, зняття задирок між портами |
Перевірка калібру різьби, випробування тиску повітря, випробування потоку |
|
Термічна обробка та інженерія поверхні |
Азотування, Тверде хромування, Фосфатування |
Випробування на твердість, перевірка товщини покриття |
Які матеріали підходять для точної обробки гідравлічних компонентів?
·Вуглецеві сталі: для загальних промислових застосувань, що вимагають хорошої міцності та оброблюваності
·Леговані сталі: забезпечують підвищену міцність і довговічність систем високого тиску
·Нержавіюча сталь: забезпечує чудову стійкість до корозії в суворих умовах
·Алюмінієві сплави: забезпечують відмінне співвідношення ваги та міцності для мобільного обладнання
Кожен матеріал проходить спеціальну оптимізацію параметрів механічної обробки для досягнення необхідної стабільності розмірів і цілісності поверхні при мінімізації залишкових напруг, які можуть вплинути на роботу компонента в умовах циклічного навантаження.
Продукти
- View as
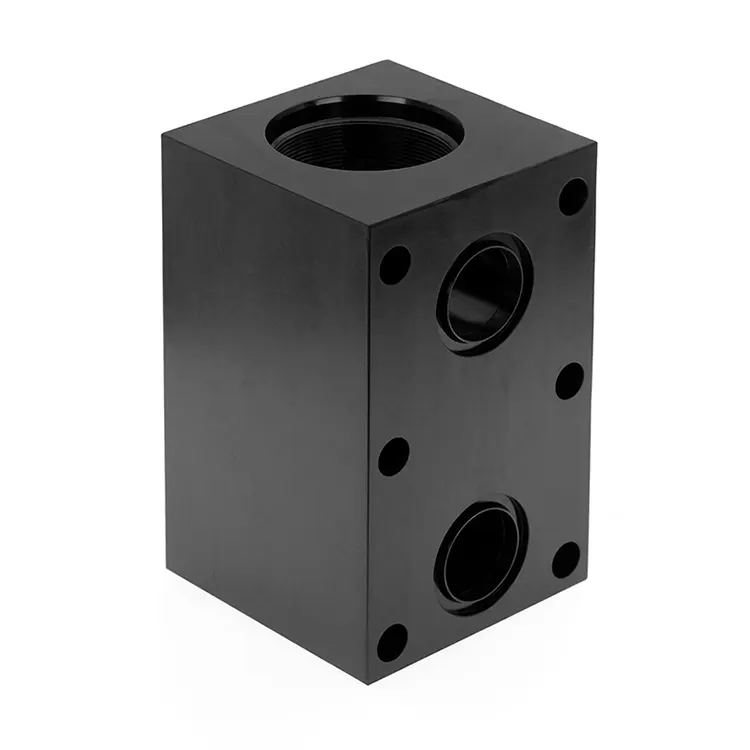
Гідравлічний клапанний блок
Виробники, які виробляють сільськогосподарську техніку, гірничошахтне обладнання та промислові гідравлічні системи, часто потребують надійних гідравлічних блоках клапанів. Ці блоки містять кілька портів клапанів, контролюють потік рідини та підтримують постійний тиск у системі. Difon Machinery Co., Ltd. — професійна фабрика, яка виготовляє блоки гідравлічних клапанів на замовлення.
ДетальнішеНадіслати запит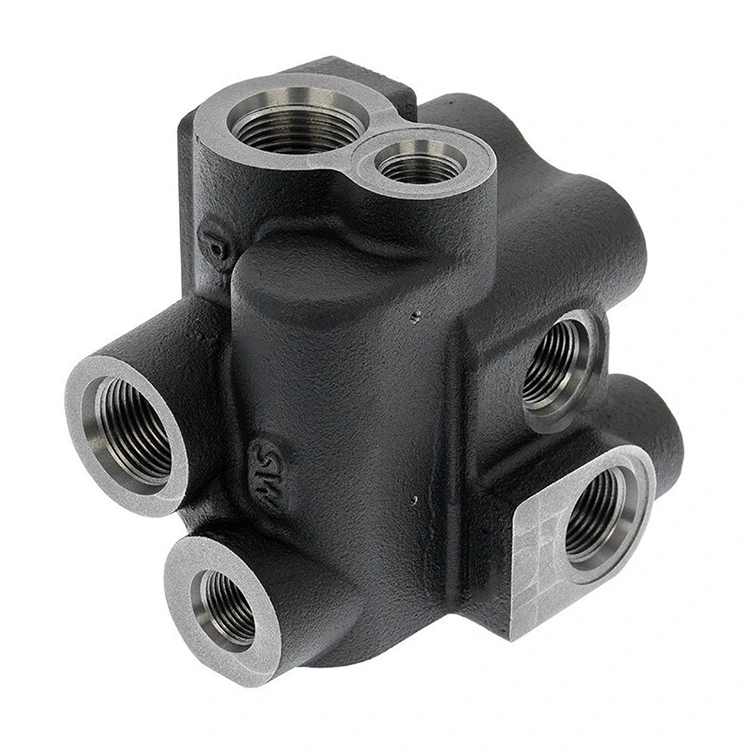
Клапан зарядки акумулятора
У сферах будівельних машин, промислової автоматизації та виробництва важкого обладнання потреба у високоточних гідравлічних компонентах є постійною. Ці частини необхідні для контролю рідини без витоків і надійної роботи системи. Difon Machinery Co., Ltd. є надійним виробником нестандартних зарядних клапанів для акумуляторів. Ми спеціалізуємося на виробництві цих важливих компонентів від необробленого лиття до готової точної обробки. Ми досягаємо жорстких допусків розмірів до 0,005 мм і допусків внутрішнього отвору до 0,002 мм. Цей рівень точності вирішує основні проблеми гідравлічного проектування: він усуває внутрішні витоки, забезпечує прямі та справжні внутрішні проходи та забезпечує міцність, необхідну для витримування високих робочих тисків. Коли ви співпрацюєте з Difon для спеціального корпусу зарядного клапана акумулятора, ви отримуєте більше, ніж просто постачальника запчастин.
ДетальнішеНадіслати запит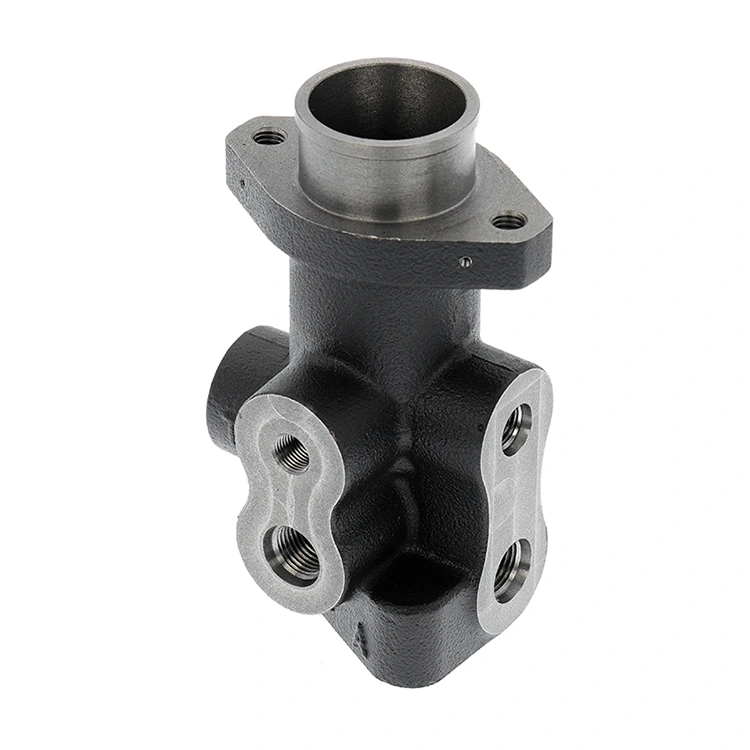
Дозуючий клапан гальма
Як OEM-виробник гальмівних розподільних клапанів, Difon надає високоточні рішення, включаючи гальмівні розподільні клапани та складні компоненти корпусу гідравлічного клапана для світових промислових лідерів. У будь-якій важкій гідравлічній системі клапан є серцем роботи. Якщо відливка слабка або обробка порушується навіть на волосок, уся система ризикує вийти з ладу. У Difon ми вирішуємо це, поєднуючи вдосконалені методи лиття з високоточною обробкою з ЧПК, щоб виготовляти деталі, які просто не виходять з ладу в польових умовах.
ДетальнішеНадіслати запит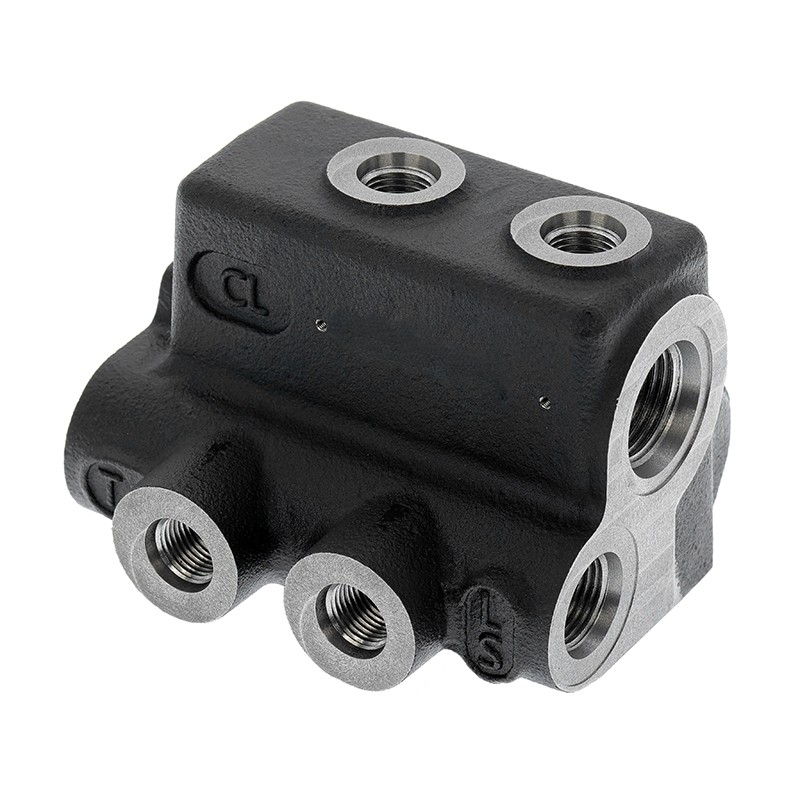
Зарядний клапан
Комплексне рішення Difon для виготовлення заправних клапанів на замовлення, від заготовок до обробки поверхні після механічної обробки. Комплексне рішення забезпечує якість IATF 16949 і стійкість до високого тиску для виробників обладнання. Отримати пропозицію!
ДетальнішеНадіслати запит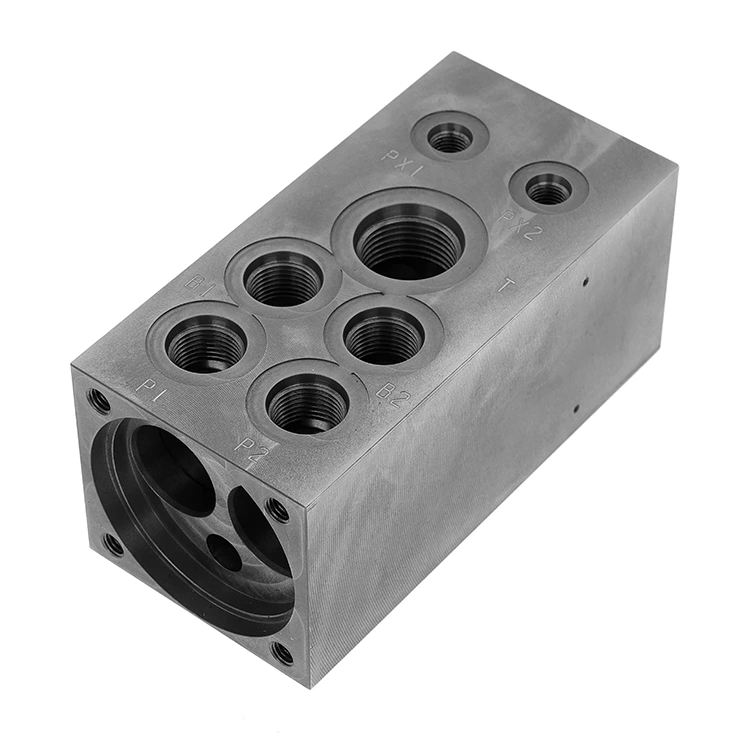
Обробка гідравлічного колектора
Пошук надійного виробника гідравлічної обробки колекторів часто зводиться до одного слова: довіра. У Difon ми є високоякісним постачальником і оптовим партнером для глобальних галузей промисловості, які не можуть дозволити собі механічні поломки. З 2014 року наш завод площею 14 000 квадратних метрів зосереджений на одній меті — досягненні досконалості в металі.
ДетальнішеНадіслати запит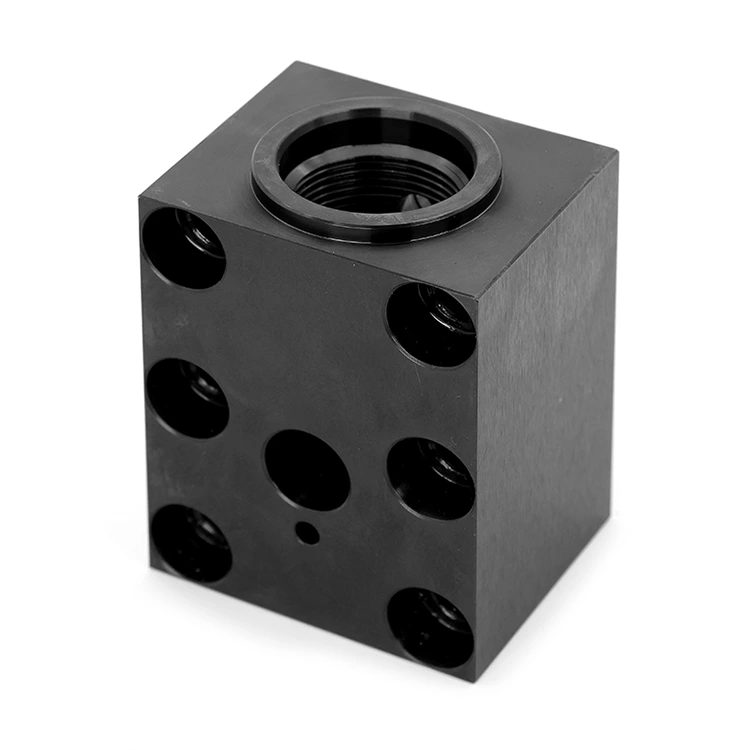
Корпуси клапанів високої точності на замовлення
Як провідний виробник, Difon спеціалізується на високоточних нестандартних корпусах клапанів, розроблених для вимогливих гідравлічних систем у всьому світі. Завдяки більш ніж 15-річному глибокому досвіду в галузі точної обробки на замовлення компанія демонструє, що в гідравлічних системах «нуль задирок» і «чистота внутрішньої порожнини» не є перевагами — ці фактори представляють абсолютні вимоги до безпеки експлуатації.
ДетальнішеНадіслати запит
Difon є професійним Гідравлічні компоненти виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісних продуктів за конкурентоспроможною ціною з нашого заводу.