- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Свердління глибоких отворів при обробці гідравлічного колектора
Глибоке свердління є одним з найбільш відповідальних процесів уобробка гідравлічного колектора. Гідравлічні колектори містять внутрішні канали, які направляють гідравлічну рідину між клапанами, насосами та приводами. Ці проходи безпосередньо впливають на стабільність потоку, ефективність ущільнення та надійність системи.
Глибоке свердління відноситься до обробки отворів з великим відношенням глибини до діаметра. У виробництві гідравлічних колекторів ці отвори перетинаються всередині, утворюючи точні канали рідини. Будь-які відхилення під час свердління можуть призвести до зміщення каналів, витоку або нестабільного гідравлічного тиску.
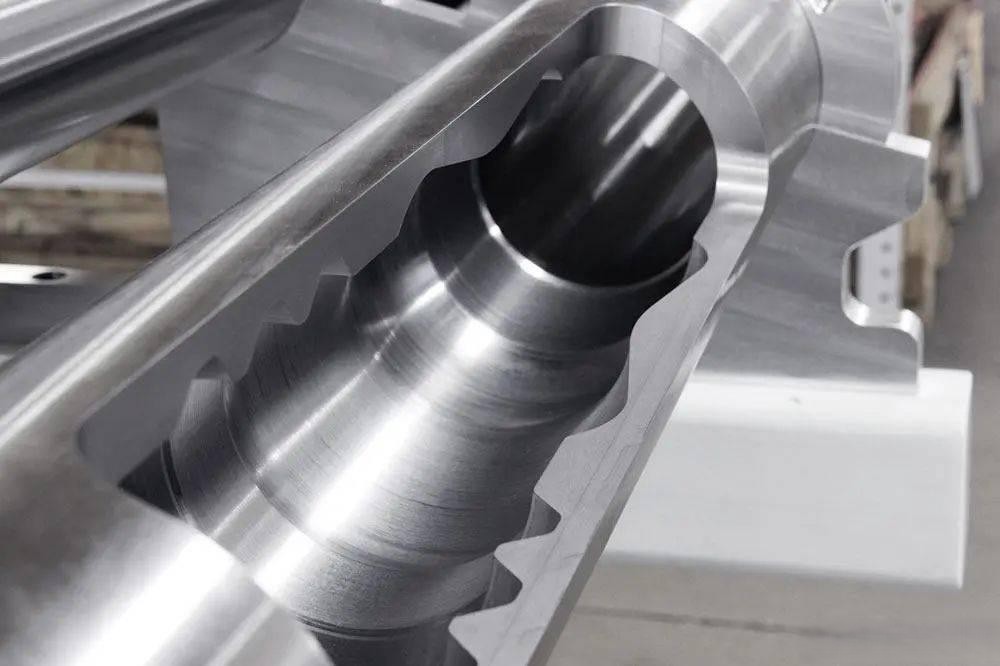
Більшість сучасних обробних центрів з ЧПК широко використовуються для свердління глибоких отворів завдяки високій точності позиціонування та повторюваній продуктивності обробки. Якість обробки також легко відтворюється, якщо правильно використовувати інструменти,враховується контроль охолоджуючої рідини та руйнування стружки. Невідповідні умови руйнування стружки можуть призвести до подряпин на внутрішній поверхні отвору та можливого блокування плівки гідравлічного масла в колекторі.
Розробники високопродуктивних гідравлічних систем зазвичай використовують різні форми жорсткого контролю допуску до глибоких отворів. Багато з цих глибоких отворів також потребують видалення внутрішніх задирок. Внутрішні отвори без задирок зменшують можливе гідравлічне забруднення та підвищують довгострокову надійність системи.
Вибір матеріалів також впливає на процес глибокого свердління.Алюмінієві гідравлічні колектори легше обробляти та забезпечують вищу ефективність обробки, тоді як сталеві колектори вимагають міцніших ріжучих інструментів і більш стабільних параметрів обробки через більш високу твердість матеріалу.
Сьогодні багатоосьові обробні центри з ЧПК для глибокого свердління широко використовуються в гідравлічній обробці колекторів для створення більш компактних і ефективних гідравлічних систем. Оскільки гідравлічні системи стають все більш інтегрованими та працюють під високим тиском, точне глибоке свердління отворів залишається критично важливим процесом у виробництві гідравлічних компонентів.