- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
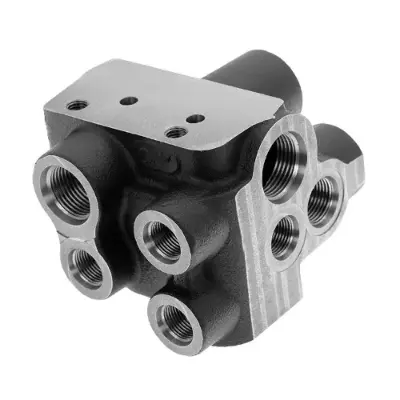
Оволодіння потоком: ключові технічні основи точної обробки гідравлічних блоків клапанів
У сфері рідинної потужності блок гідравлічних клапанів є «нервовим центром» системи. Його загальна якість визначатиме успіх промислової машини. Ряд технічних стандартів повинні бути досягнуті під час виробництва, щоб забезпечити найвищу ефективність блоку клапанів.
Матеріал і попередня обробка
Найосновнішою вимогою до якісного клапанного блоку є внутрішня структура матеріалу. Метал повинен бути щільним, без піщаних отворів і розшарувань. Як правило, кована сталь 35 використовується для систем високого тиску, а ковкого чавуну буде достатньо для загального використання. На додаток до вибору матеріалу необхідно виконати «обробку старіння», щоб переконатися, що метал «ствердився» і збереже свої розміри після механічної обробки.
Прецизійна обробка та точність отворів
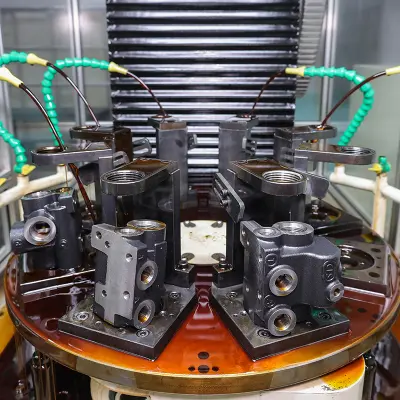
Гідравлічні колектори можуть мати дуже суворі допуски, що стосуються отворів у внутрішніх гніздах клапанів і масляних каналах. Для цього завжди потрібні високоякісні центри з ЧПК та інструменти. Іноді процес є багатоетапним, щоб усі сидіння та порти належним чином відповідали до геометричних допусків.
Перевірка та тестування продуктивності
Остаточне складання є важкою роботою, оскільки деталі перевіряються на гідравлічній схемі. Після складання блоки клапанів піддаються промиванню контуру та випробуванню тиском. Ці випробування гарантують, що колектор може витримувати номінальний тиск без витоків і що кожен соленоїд, або пропорційний, працює з повною узгодженістю.
Згідно з набором суворих технічних стандартів Difon пропонує універсальні гідравлічні індивідуальні рішення для блоків клапанів. Поєднуючи найкращі джерела матеріалів і мікропроцес обробки зі 100% візуальним контролем, ми гарантуємо, що кожен отриманий вами блок здатний працювати в найсуворіших умовах.