- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Чому гідравлічні компоненти необхідні для промислового та мобільного обладнання?
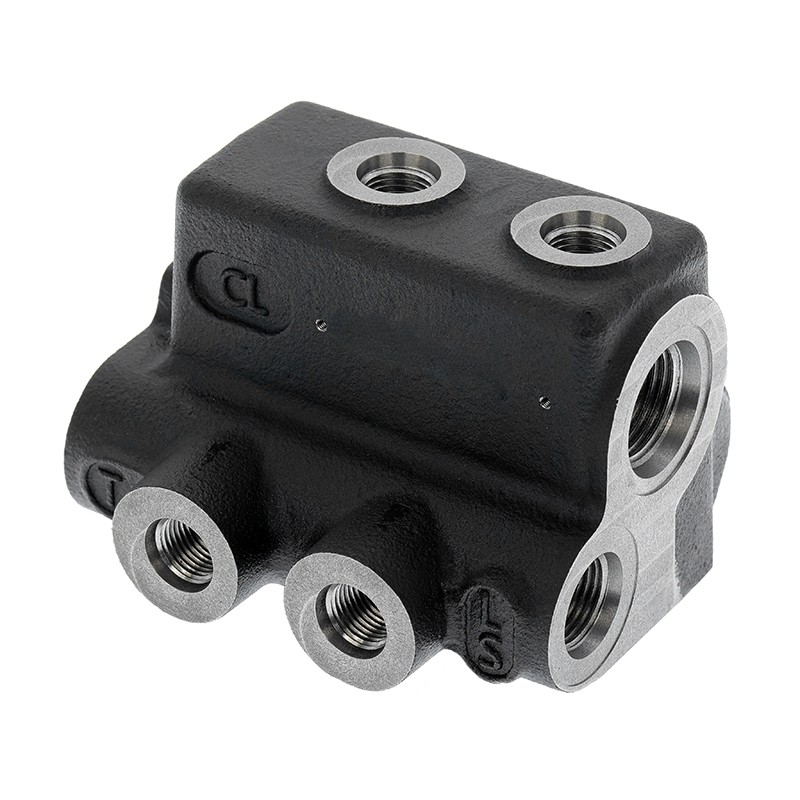
Гідравлічні компонентиє важливими для промислового та мобільного обладнання, оскільки вони контролюють, як рідина під тиском створюється, розподіляється, регулюється та перетворюється на механічний рух. Від будівельних машин і сільськогосподарського обладнання до виробничої автоматизації та систем обробки матеріалів, гідравлічна технологія забезпечує силу та керованість, необхідні для підйому, затискання, керування, гальмування та інших складних операцій. Такі компоненти, як блоки гідравлічних клапанів, корпуси колекторів, клапани заряджання акумуляторів і клапани дозування гальм визначають, чи рідина досягає правильного приводу з необхідним тиском і витратою.
Продуктивність обладнання залежить не лише від гідравлічного насоса чи циліндра. Внутрішні проходи, інтерфейси клапанів, ущільнювальні поверхні, різьбові порти та прецизійні отвори впливають на реакцію системи, контроль витоку та надійність роботи.Qingdao Difon Machinery Co., Ltd.виготовляє гідравлічні деталі на замовлення за допомогою точної обробки та відповідних виробничих процесів. Розуміння ролі цих компонентів допомагає виробникам обладнання вибирати відповідні матеріали, визначати вимоги до обробки та створювати гідравлічні системи, які стабільно працюють у реальних умовах експлуатації.
Зміст
1. Чому гідравлічні системи залежать від точно розроблених компонентів?
2. Як ключові гідравлічні частини покращують продуктивність промислового та мобільного обладнання?
3. Які вимоги до виробництва та якості визначають надійність компонентів?
Чому гідравлічні системи залежать від точно розроблених компонентів?
Гідравлічна система передає потужність через рідину під тиском. Насос забезпечує потік, регулюючі клапани направляють і регулюють цей потік, а приводи перетворюють гідравлічну енергію в лінійний або обертальний рух. Кожна частина повинна виконувати призначену їй функцію під час роботи з іншими елементами в схемі. Погано спроектований канал, неправильно розташований порт або невідповідна ущільнювальна поверхня можуть вплинути на роботу всієї системи, навіть якщо насос і привод вибрано правильно.
Як керування рідиною перетворюється на рух обладнання?
Гідравлічні системи цінуються за їх здатність передавати значну силу в межах відносно компактного обладнання. Коли масло під тиском потрапляє в циліндр, воно діє на поршневу зону, створюючи лінійну силу. Коли рідина приводить в рух гідравлічний двигун, тиск і потік сприяють обертовому моменту та швидкості. Схема керування визначає, скільки рідини досягає приводу, у якому напрямку вона рухається та за яких умов тиску працює обладнання.
Різні компоненти виконують певні функції в цій схемі:
- Клапани керування напрямком визначають маршрут гідравлічної рідини та керують рухом приводу.
- Клапани скидання тиску захищають контур від тиску, що перевищує встановлене значення.
- Клапани регулювання потоку регулюють швидкість приводу, контролюючи кількість рідини, що проходить через контур.
- Зворотні клапани пропускають потік у визначеному напрямку, одночасно обмежуючи зворотний потік.
- Гідравлічні колектори з’єднують численні клапани та внутрішні канали в компактному вигляді.
- Клапани заряджання акумуляторів підтримують функції заряджання та керування, пов’язані з гідроакумуляторами.
- Гальмівні розподільні клапани допомагають керувати розподілом гідравлічного тиску в гальмівних контурах, призначених для спеціального обладнання.
Взаємодія між цими компонентами визначає, чи машина запускається плавно, чи підтримує стабільну робочу швидкість, чи точно реагує на вхідні дані керування та справляється зі змінними навантаженнями. Наприклад, для мобільного екскаватора може знадобитися контрольований рух стріли, у той час як оператор одночасно регулює важіль і ківш. Промисловий прес може потребувати постійного тиску та руху протягом кожного виробничого циклу. Обидва застосування залежать від гідравлічного контуру, в якому шляхи рідини та елементи керування розроблені для необхідної робочої послідовності.
Чому колектори та клапанні блоки важливі для проектування гідравлічної схеми?
Гідравлічний колектор забезпечує компактний спосіб підключення клапанів, портів і внутрішніх каналів рідини. Замість того, щоб повністю покладатися на окремі труби та фітинги, колектор може інтегрувати кілька з’єднань в один оброблений корпус. Таке розташування може зменшити зовнішню сантехніку, спростити монтаж і зробити загальну схему більш організованою. Це особливо корисно, коли потрібно керувати декількома гідравлічними функціями в обмеженому просторі обладнання.
Клапанний блок забезпечує місця кріплення та підключення рідини для гідравлічних елементів керування. Залежно від конструкції він може містити пересвердлені канали, різьбові отвори, порожнини для клапанів, монтажні поверхні та ущільнювальні інтерфейси. Ці елементи повинні бути розташовані точно так, щоб встановлені клапани були правильно вирівняні, а внутрішні шляхи потоку з’єднувалися за призначенням.
Точність важлива, оскільки внутрішній прохід — це не просто отвір у металевому блоці. Його діаметр, положення, прямолінійність, стан поверхні та зв’язок із пересічними проходами можуть впливати на поведінку потоку та збірку компонентів. Неправильне свердління або механічна обробка можуть залишити задирки, створити зони обмеженого потоку або спричинити труднощі під час встановлення клапанів і заглушок. Перехрестя між портами також потребують відповідного видалення задирок і очищення, щоб запобігти потраплянню залишків обробки в гідравлічний контур.
Difon визначає корпуси клапанів гідравлічного колектора та блоки гідравлічних клапанів серед своїх категорій продукції з прецизійною обробкою. Його опублікована виробнича інформація включає свердління глибоких отворів для каналів довжиною, що в 20 разів перевищує діаметр отвору, а також багатоосьову обробку для складних портів і монтажних геометрій. Ці можливості актуальні для конструкцій колекторів, які вимагають точних внутрішніх з’єднань і ретельного розташування інтерфейсів.
Що відбувається, коли гідравлічні компоненти не підходять до системи?
Компонент може бути прийнятним за розмірами окремо, але непридатним для конкретного гідравлічного контуру. З’єднання портів можуть не відповідати зазначеним фітингам, порожнина клапана може не вмістити вибраний картридж, або поверхня ущільнення може не забезпечувати необхідні умови контакту. Ці проблеми можуть призвести до затримки монтажу, витоку, втрати тиску або нестабільної роботи.
Загальні проблеми з дизайном і вибором включають:
- Неправильні характеристики потоку порту, наприклад використання несумісного з’єднання SAE, JIC, NPT або BSPP.
- Недостатні розміри проходу, що обмежує необхідну швидкість потоку.
- Неточне розташування клапана, що впливає на центрування та збірку.
- Невідповідний вибір матеріалу для робочого тиску, температури, рідини або навколишнього середовища.
- Невідповідна якість ущільнювальної поверхні, що підвищує ризик зовнішнього або внутрішнього протікання.
- Недостатнє очищення, через яке стружки або абразивні частинки потрапляють у чутливі зони клапана та приводу.
Ці проблеми пояснюють, чому специфікації компонентів слід розробляти разом із проектом гідравлічної схеми. Інженери повинні визначити робочий тиск, швидкість потоку, тип рідини, діапазон температур, стандарт підключення, простір для установки та очікуваний робочий цикл перед тим, як завершити креслення компонента. Чітка специфікація дає виробнику надійну основу для вибору матеріалів і планування процесу.
Наш підхід до механічної обробки починається з розуміння ролі компонента в схемі, а не розглядання деталі як ізольованої металевої форми. Для OEM-проектів креслення, зразок, схема портів і необхідні інтерфейси є відправною точкою для аналізу можливості виробництва. Це допомагає пов’язати фізичні характеристики компонента з робочими вимогами готової машини.
Як ключові гідравлічні частини покращують продуктивність промислового та мобільного обладнання?
Різні гідравлічні частини по-різному впливають на роботу обладнання. Колектор організовує розподіл рідини, корпус клапана забезпечує інтерфейси, необхідні для контролю потоку, а зарядний клапан акумулятора підтримує керування тиском у контурі акумулятора. Дозуючий клапан гальма виконує іншу мету, керуючи розподілом тиску в гальмівній системі. Розуміння цих відмінностей допомагає покупцям указати правильну частину для застосування замість того, щоб покладатися на широку назву компонента.
Де використовуються блоки гідравлічних клапанів і колектори?
Гідравлічні клапанні блоки та колектори використовуються в системах, де кілька гідравлічних функцій необхідно контролювати через компактне розташування. Промислове обладнання може використовувати їх для координації операцій затискання, підйому, позиціонування та пресування. У мобільному обладнанні можуть використовуватися колекторні вузли для розподілу масла до рульового управління, стріли, рукоятки, руху або допоміжних функцій.
Розглянемо кілька типових застосувань:
- Будівельна техніка:Екскаватори, навантажувачі та підйомне обладнання використовують гідравлічні схеми для керування рухом під мінливими навантаженнями. Клапанні блоки організовують з'єднання між насосами, регулюючими клапанами та приводами.
- Сільськогосподарська техніка:Трактори, комбайни та посівна техніка використовують гідравлічну силу для підіймання знарядь, регулювання робочих положень і керування допоміжними механізмами.
- Промислова автоматизація:Виробничі лінії, преси та системи обробки матеріалів покладаються на керований гідравлічний рух для затискання, позиціонування та повторюваних операцій.
- Гірничодобувне обладнання:Гідравлічні контури керують важкими механізмами, де вібрація, пил, зміна навантаження та обмежений простір для установки висувають додаткові вимоги до конструкції компонентів.
- Техніка спеціального призначення:Спеціальне обладнання може вимагати схеми колектора, яка поєднує в собі кілька функцій керування в межах певної інсталяційної оболонки.
Колектор може зменшити кількість зовнішніх з'єднань у порівнянні з контуром, повністю зібраним з окремих труб і фітингів. Менша кількість зовнішніх з’єднань може спростити установку та зменшити потенційні точки витоку, хоча фактичний результат залежить від схеми контуру, конструкції ущільнення, якості збірки та практики обслуговування. Внутрішні проходи повинні бути спроектовані так, щоб уникнути непотрібних обмежень, різких переходів і невідповідних шляхів потоку.
Для виробника комплектного обладнання колектор також є важливим зв’язком між гідротехнікою та упаковкою обладнання. Його монтажні отвори, орієнтація портів, габаритні розміри та розташування клапанів мають відповідати навколишній конструкції. Якщо блок занадто великий, він може заважати іншим компонентам. Якщо порти розташовані неправильно, прокладка шлангів і доступ до обслуговування можуть бути ускладненими. Це практичні конструктивні міркування, які слід вирішити перед виробництвом.
Як зарядні клапани акумулятора підтримують гідравлічні системи?
Гідравлічні акумулятори накопичують енергію, утримуючи рідину під тиском проти стисливого газу або іншого механізму накопичення енергії, залежно від конструкції акумулятора. Вони можуть допомогти поглинати коливання тиску, забезпечити додатковий потік під час пікового попиту, компенсувати витік і підтримувати тиск у вибраних контурах. Клапан зарядки акумулятора використовується в системах, які вимагають контрольованого заряджання та управління тиском акумулятора.
У будівельних машинах і промисловому обладнанні схеми, пов’язані з акумуляторами, можуть підтримувати такі функції, як аварійне енергопостачання, стабілізація тиску або тимчасова допомога при піковій витраті. Точна роль залежить від конструкції схеми. Зарядний клапан має відповідати розташуванню акумулятора, вимогам до тиску, з’єднанням портів і характеристикам рідини. Невідповідність може вплинути на процес заряджання або створити небезпечні умови експлуатації.
Важливі інженерні деталі включають:
- Номінальний робочий тиск і максимальний тиск, дозволений конструкцією системи.
- Приєднувальні розміри і стандарти різьби для гідроакумулятора і гідравлічного контуру.
- Розміри внутрішнього отвору та геометрія ущільнення.
- Сумісність матеріалу з гідравлічною рідиною та робочим середовищем.
- Необхідна реакція та поведінка керування, як визначено схемою обладнання.
- Вимоги до перевірки та випробування готового корпусу клапана або вузла.
Difon публікує спеціальну пропозицію зарядного клапана акумулятора та описує виробництво від необробленого лиття до точної механічної обробки. В інформації про продукт також зазначено, що окремі операції обробки можуть досягати допусків розмірів до 0,005 мм і допусків внутрішнього отвору до 0,002 мм. Ці цифри є претензіями на сторінці продукту для конкретного контексту обробки, а не універсальними допусками для кожного клапана чи кожної функції. Креслення та план перевірки мають визначити, які розміри потребують цих рівнів контролю.
Чому гальмівний дозуючий клапан важливий для мобільного обладнання?
Ефективність гальмування є важливою для безпеки мобільних машин і транспортних засобів. Дозуючий клапан гальма призначений для керування розподілом гідравлічного тиску в гальмівному контурі. Залежно від архітектури системи, може знадобитися контролювати розподіл тиску, щоб допомогти збалансувати гальмівні сили за різних умов навантаження. Точна функція та калібрування залежать від конструкції автомобіля чи машини та мають відповідати застосовним технічним вимогам.
Для виробника корпус клапана повинен забезпечувати точні внутрішні проходи, надійні ущільнювальні інтерфейси та правильно оброблені елементи з’єднання. Матеріал корпусу та метод виготовлення мають відповідати заданому тиску та умовам навколишнього середовища. Якщо отвір виходить за межі допуску або ущільнювальна поверхня пошкоджена, клапан може не працювати належним чином. Таким чином, якість обробки є частиною повного процесу безпеки гальмівної системи, поряд з проектуванням клапанів, калібруванням, тестуванням і перевіркою на рівні автомобіля.
Difon перераховує розподільчі клапани гальм серед своїх категорій гідравлічних продуктів і описує використання лиття та точної обробки з ЧПУ для виробництва корпусів гідравлічних клапанів. Цей тип виробничого маршруту актуальний, коли компонент поєднує в собі литу або сформовану заготовку з механічно обробленими проходами, портами та функціональними поверхнями. Вибраний матеріал, якість лиття, припуск на обробку та метод перевірки мають бути визначені для конкретної конструкції.
Як покупцям порівнювати різні типи гідравлічних частин?
У наведеній нижче таблиці підсумовано роль кількох категорій компонентів і основні технічні деталі, які покупці повинні підтвердити. Він призначений як посібник із вибору, а не як заміна специфікації гідравлічного контуру виробника обладнання.
| Категорія компонентів | Основна функція | Типове застосування обладнання | Важливі перевірки специфікацій |
| Блок гідравлічних клапанів | Забезпечує інтерфейси для монтажу клапана та внутрішні канали рідини | Будівельна техніка, сільськогосподарська техніка, промислові системи | Розташування портів, розміри отворів, особливості монтажу, номінальний тиск, ущільнювальні поверхні |
| Гідравлічний колектор | Поєднує кілька гідравлічних функцій через інтегровану мережу каналів | Обладнання автоматизації, мобільна техніка, важкі гідравлічні системи | Проектування шляхів потоку, портові стандарти, перетини проходів, падіння тиску, чистота |
| Клапан зарядки акумулятора | Підтримує контрольоване заряджання та керування тиском у контурах акумулятора | Будівельне обладнання, промислова автоматизація, важка техніка | Вимоги до тиску, допуски на отвір, деталі з’єднання, геометрія ущільнення |
| Дозуючий клапан гальма | Керує розподілом гідравлічного тиску в заданому контурі гальмування | Мобільна техніка та гальмівні системи транспортних засобів | Точність корпусу клапана, вимоги до тиску, ущільнення, калібрування та перевірка системи |
| Компоненти гідравлічного двигуна | Підтримка перетворення гідравлічної енергії в обертову механічну потужність | Промислові приводи, сільськогосподарська техніка, мобільне обладнання | Матеріал, інтерфейси обробки, геометрія вала, вимоги до підшипників і ущільнень |
Права частина - це та, яка відповідає фактичній схемі, не обов'язково та, яка має найбільш детальний опис або найменший зазначений допуск. Гідравлічний блок для допоміжної функції низького потоку може мати інші пріоритети конструкції, ніж колектор високого потоку, який обслуговує кілька приводів. Подібним чином, клапан, пов’язаний з гальмами, потребує міркувань безпеки та перевірки, які не повинні замінюватися тільки звичайною перевіркою розмірів.
Перш ніж підтвердити виробничий маршрут, наша інженерна перевірка враховує заплановану функцію, розташування портів, вимоги до матеріалів і критичні розміри. Для індивідуальних замовлень креслення та зразки допомагають встановити зв’язок між обробленим компонентом і вузлом обладнання. Це особливо корисно, коли частина має замінити наявний компонент або поміститися в обмежений простір для встановлення.
Які вимоги до виробництва та якості визначають надійність гідравлічних компонентів?
Надійність гідравлічних компонентів забезпечується низкою виробничих рішень. Вибір матеріалу визначає початкові властивості деталі, механічна обробка створює її функціональну геометрію, обробка поверхні захищає або модифікує поверхню, а перевірка перевіряє, чи готовий компонент відповідає кресленню. Для деталей, які містять внутрішні канали рідини, чистота однаково важлива, оскільки навіть невеликі залишки обробки можуть вплинути на чутливі гідравлічні елементи.
Які матеріали використовуються для різних гідравлічних застосувань?
Вибір матеріалу повинен відображати вимоги до тиску, механічного навантаження, впливу корозії, цільової ваги, оброблюваності та сумісності з гідравлічною рідиною. Немає єдиного матеріалу, який найкраще підходить для кожного корпусу клапана чи колектора. Вибраний сорт також повинен відповідати виробничому процесу, включаючи лиття, свердління, фрезерування, токарну обробку, термічну обробку та обробку поверхні.
Загальні групи матеріалів включають:
- Вуглецева сталь:Часто вибирається для загальних гідравлічних частин, де необхідно збалансувати міцність, оброблюваність і вартість. Конкретний клас повинен відповідати необхідним механічним властивостям і умовам експлуатації.
- легована сталь:Використовується там, де потрібна більш висока міцність, зносостійкість або особливі властивості термічної обробки. Марка матеріалу та умови термічної обробки повинні бути підтверджені проектом.
- Чавун:Використовується для певних корпусів клапанів і гідравлічних блоків, оскільки лиття може створити практичну майже чисту форму перед механічною обробкою. Якість лиття та внутрішня міцність є важливими для застосувань, що містять тиск.
- Нержавіюча сталь:Розглядається там, де стійкість до корозії є пріоритетом, хоча клас слід вибирати відповідно до рідини та навколишнього середовища.
- Алюмінієві сплави:Корисно там, де важливе зменшення ваги компонентів, у тому числі для окремих мобільних пристроїв. Необхідно ретельно перевірити міцність, конструкцію різьблення, поверхні зносу та вимоги до тиску.
- Титанові сплави:Може розглядатися для спеціалізованих застосувань, що вимагають особливого профілю міцності та ваги або стійкості до корозії, залежно від вартості та міркувань обробки.
Список матеріалів, опублікований для послуг гідравлічної обробки Difon, включає варіанти вуглецевої сталі, легованої сталі, нержавіючої сталі, алюмінієвих сплавів, чавуну та титанового сплаву. Наявність і придатність залежать від конкретного компонента, креслення та вимог замовлення. Матеріал не слід вибирати лише тому, що він є в загальному списку можливостей; точний сорт, умови термічної обробки та необхідна сертифікація повинні бути підтверджені для проекту.
Як обробка з ЧПУ та глибоке свердління впливають на продуктивність рідини?
Корпуси гідравлічних клапанів і колектори часто містять складні внутрішні канали, які з’єднують отвори, розташовані на різних сторонах компонента. Фрезерування та свердління з ЧПУ створюють ці особливості, тоді як токарні операції та інші механічні операції створюють круглі межі, різьби, отвори та ущільнювальні поверхні. Багатоосьова обробка може зменшити кількість повторюваних налаштувань для складних геометрій і допомогти зберегти зв’язок між різними елементами.
Глибоке свердління особливо важливо, коли конструкція вимагає довгого внутрішнього проходу. Отвір має відповідати вказаному положенню та напрямку, зберігаючи необхідний діаметр та стан поверхні. Якщо отвір відхиляється надто далеко від наміченої траєкторії, він може наблизитися до іншого проходу, зменшити товщину стінки або створити несподіване з’єднання. Огляд отвору та відповідні процедури очищення допомагають підтвердити, що прохід відповідає вимогам креслення.
Опубліковані Difon специфікації гідравлічної обробки включають такі посилання на процеси:
| Процес виготовлення | Опублікована технічна інформація | Відповідні перевірки якості |
| Глибоке свердління | Діапазон діаметрів 3–50 мм; глибина до 1000 мм; заявлена прямолінійність 0,1 мм на 100 мм | Перевірка отвору, перевірка шорсткості поверхні, перевірка проходу |
| Багатоосьова обробка з ЧПУ | Опублікований допуск ±0,005 мм; точність позиціонування ±0,005 мм; обробка поверхні Ra 0,2–0,8 мкм | Вимірювання ШМ, перевірка прототипу, моніторинг процесу |
| Обробка портів і різьби | Перераховано стандарти різьби SAE, JIC, NPT і BSPP | Вимірювання різьби, перевірка розмірів, випробування повітрям або тиском, якщо вказано |
| Термообробка та інженерія поверхні | Перераховано азотування, тверде хромування та фосфатне покриття | Перевірка твердості та перевірка товщини покриття, де це можливо |
Це опубліковані специфікації процесу, і їх слід застосовувати лише тоді, коли вони відповідають відповідній частині та виробничому маршруту. Загальна заява про допуск не означає, що всі розміри кожного гідравлічного виробу мають однакове значення. На кресленні мають бути визначені критичні характеристики, такі як порожнини клапанів, діаметри отворів, положення портів, ущільнювальні поверхні та опорні точки для монтажу. Потім для цих функцій можна вибрати методи перевірки.
Чому обробка поверхні та чистота є критичними для герметизації?
Гідравлічні системи покладаються на ущільнювальні інтерфейси для утримання рідини під тиском. Залежно від конструкції корпус клапана може використовувати ущільнювальні кільця, контакт метал-метал, інтерфейси картриджа, заглушки або інші ущільнювальні пристрої. Стан поверхні навколо цих елементів впливає на те, як ущільнення сидить і наскільки добре воно працює. Надмірна шорсткість, подряпини, задирки або сліди від обробки можуть створити шляхи витоку або пошкодити ущільнення під час встановлення.
Тому вимоги до обробки поверхні мають бути визначені для функціональних зон, а не застосовуватися як одне універсальне значення для всього компонента. Неущільнююча зовнішня поверхня може не вимагати такого ж покриття, як прецизійний отвір або монтажна поверхня клапана. Шліфування, хонінгування або інші методи фінішної обробки можуть використовуватися там, де проект вимагає контрольованого стану поверхні. Відповідний процес залежить від матеріалу, геометрії, типу ущільнення та вимог до креслення.
Чистота не менш важлива. Свердління та фрезерування можуть залишити відколи, задирки, ріжучу рідину та дрібні частинки всередині каналів. Якщо ці забруднення залишаються в готовій частині, вони можуть потрапити в клапани, насоси, циліндри або інші чутливі компоненти. Перехресні отвори особливо важливі, оскільки там, де перетинаються два проходи, можуть залишатися задирки. Зняття задирок, промивання, сушіння та захищене пакування повинні бути включені до виробничого плану, якщо цього вимагає застосування.
Обробка поверхні, така як азотування, тверде хромування, фосфатне покриття, чорний оксид або інші визначені види обробки, можуть використовуватися для задоволення певних вимог. Вони не є взаємозамінними. Деякі обробки покращують твердість поверхні або зношування, а інші забезпечують захист від корозії або змінюють характеристики тертя. Вибраний процес має бути сумісним з основним матеріалом, допусками на розміри, ущільнювальними поверхнями та робочою рідиною. Під час планування припуску на обробку слід враховувати будь-яку товщину покриття, яка впливає на встановлений інтерфейс.
Як слід перевіряти готові деталі перед доставкою?
Перевірка має бути пов’язана з кресленням компонента та ризиками, пов’язаними з його функцією. Лише візуальної перевірки недостатньо для прецизійної гідравлічної частини, що містить внутрішні проходи та ущільнювальні інтерфейси. Залежно від специфікації виробу може знадобитися перевірка розмірів, перевірка різьби, перевірка поверхні, оцінка чистоти та випробування на тиск.
Практичний план перевірки може включати такі перевірки:
- Перевірка матеріалу:Підтвердьте замовлений сорт матеріалу та будь-які вказані умови термічної обробки за допомогою необхідної документації постачальника.
- Перевірка розмірів:Виміряйте критичні отвори, розташування портів, монтажні поверхні, особливості різьблення та співвідношення баз.
- Геометрична перевірка:Перевірте точність позиціонування, перпендикулярність, площинність та інші геометричні допуски, де зазначено.
- Перевірка поверхні:Огляньте ущільнювальні поверхні, отвори та зовнішні поверхні на наявність подряпин, задирок, корозії чи дефектів обробки.
- Перевірка різьби:Використовуйте відповідні калібри, щоб перевірити форму та розмір різьби відповідно до зазначеного стандарту з’єднання.
- Перевірка чистоти:Перевірте, чи в проходах немає стружки, сипучих часток і неприйнятних залишків обробки.
- Функціональне або тискове випробування:Проводьте випробування, якщо цього вимагає креслення деталі, специфікація замовника або застосовна процедура перевірки.
Опублікована інформація про виробництво Difon визначає таке обладнання, як координатно-вимірювальна машина, проектор профілів, вимірювач твердості та тестер шорсткості поверхні. Його сторінка з гідравлічною обробкою також описує перевірку ШМ, перевірку калібру різьби, випробування тиском повітря, випробування потоку та випробування тиском як відповідні методи забезпечення якості. Точні перевірки, необхідні для замовлення, повинні бути узгоджені заздалегідь, включаючи частоту відбору проб, критерії приймання та документацію.
Наша фабрика розглядає критичні розміри та внутрішню чистоту як пов’язані вимоги до якості. Отвір може відповідати допуску на діаметр, але потребує подальших перевірок стану поверхні, прямолінійності чи чистоти. Подібним чином різьбовий порт може пройти перевірку калібру різьби, але все ще потребувати підтвердження його герметизації. У плані огляду має бути відображено, як деталь буде працювати після встановлення.
Яку інформацію мають надати покупці OEM для індивідуального замовлення?
Точна вхідна інформація зменшує невизначеність під час пропозиції та виробництва. Покупці повинні надати поточний 2D-креслення, 3D-модель, фізичний зразок або їх поєднання, якщо доступно. У документах має бути вказано матеріал, розміри, допуски, стандарти портів, обробку поверхні та будь-які вимоги до функціональних випробувань. Якщо компонент призначений для заміни існуючої частини, покупець також повинен уточнити, чи є конструкція точною заміною, чи дозволені модифікації.
Перед підтвердженням замовлення корисно встановити:
- Тип обладнання та функція, яку виконує компонент.
- Робочий тиск, максимальний заданий тиск і очікувані умови потоку.
- Тип гідравлічної рідини та діапазон робочих температур.
- Сорт матеріалу та будь-які вимоги до термічної обробки.
- Стандарти різьблення порту, розміри отвору та ущільнення.
- Критичні розмірні та геометричні допуски.
- Обробка поверхні, товщина покриття та ділянки, які повинні залишитися необробленими.
- Необхідні звіти про перевірки, випробування тиском і документи про відстеження.
- Кількість замовлення, вимоги до прототипу, упаковка та очікування доставки.
Для нестандартних деталей у пропозиції слід розрізняти стандартні можливості обробки та специфічні для проекту вимоги до продуктивності. Зазначений допуск на розміри не визначає автоматично номінальний тиск компонента, довговічність або придатність для повної гідравлічної системи. Ці характеристики залежать від властивостей матеріалу, товщини стінок, проектних розрахунків, якості виготовлення та валідації в запланованих умовах експлуатації.
Qingdao Difon Machinery Co., Ltd. надає послуги з механічної обробки OEM та ODM і перераховує блоки гідравлічних клапанів, клапани заряджання акумуляторів, клапани дозування гальм і продукти, пов’язані з колекторами, у своєму асортименті гідравлічної продукції. Її ширші виробничі ресурси включають обробку з ЧПУ та обладнання для контролю, яке використовується для точних металевих компонентів. Покупці можуть скористатися етапом перегляду креслень, щоб підтвердити, які операції обробки, матеріали, обробки поверхні та записи перевірок підходять для конкретного замовлення.
Висновок
Гідравлічні компоненти є важливими, оскільки вони керують розподілом рідини, контролем тиску, накопиченням енергії та механічним рухом у промисловому та мобільному обладнанні. Блоки клапанів і колектори організовують складні гідравлічні схеми, клапани зарядки акумулятора підтримують регулювання тиску, а клапани дозування гальм виконують важливі функції в призначених гальмівних системах. Їх надійність залежить від правильної конструкції, відповідних матеріалів, точної механічної обробки, ефективної герметизації, чистих внутрішніх каналів і перевірки на відповідність фактичним вимогам застосування.
Для виробників комплектного обладнання та інженерів обладнання вибір правильного компонента починається з чіткого розуміння гідравлічного контуру та умов експлуатації частини. Qingdao Difon Machinery Co., Ltd. вітає запити щодо нестандартних блоків гідравлічних клапанів, корпусів колекторів, зарядних клапанів акумуляторів, дозуючих клапанів гальм і пов’язаних деталей з прецизійною обробкою.Зв'яжіться з нашою командоюз вашими кресленнями, вимогами до матеріалів і технічними специфікаціями, щоб обговорити відповідний план виробництва та перевірки для вашого наступного проекту промислового або мобільного обладнання.
Часті запитання
1. Яка різниця між блоком гідравлічних клапанів і гідравлічним колектором?
Блок гідравлічних клапанів, як правило, забезпечує монтажні інтерфейси та внутрішні проходи, необхідні для встановлення та підключення гідравлічних клапанів, тоді як колектор є вбудованим корпусом розподілу рідини, призначеним для з’єднання кількох частин гідравлічного контуру. Терміни можуть збігатися в галузі використання, але фактична конструкція, розташування портів, інтерфейси клапанів і функція схеми визначають роль компонента в конкретній системі.
2. Як точність обробки впливає на продуктивність корпусу гідравлічного клапана?
Точність обробки впливає на розміри отворів, центрування клапанів, позиціонування портів, посадку різьблення та ущільнення. Якщо критична характеристика виходить за межі встановленого допуску, результатом можуть бути проблеми зі збіркою, обмежений потік, внутрішній витік або непостійна робота клапана. Точність повинна бути оцінена відповідно до креслення та функціональних вимог, з вибором відповідних методів вимірювання для кожної критичної функції.
3. Які матеріали зазвичай вибирають для блоків гідравлічних клапанів і колекторів?
Загальні варіанти матеріалів включають вуглецеву сталь, леговану сталь, чавун, нержавіючу сталь та алюмінієві сплави. Вуглецеві та леговані сталі розглядаються там, де важливі міцність і механічні властивості, чавун використовується для відповідних литих корпусів клапанів, нержавіюча сталь може бути обрана для чутливих до корозії середовищ, а алюмінієві сплави можуть зменшити вагу в окремих мобільних додатках. Точна марка має бути підтверджена щодо тиску, сумісності рідин, температури, механічної обробки та вимог до конструкції.
4. Чому внутрішня чистота важлива після обробки гідравлічних частин?
Механічна обробка може залишити металеву стружку, задирки, частинки абразиву та залишки ріжучої рідини всередині просвердлених каналів і різьбових отворів. Якщо ці забруднення потрапляють у гідравлічний контур, вони можуть заважати роботі клапана, пошкоджувати щільно прилеглі поверхні, прискорювати знос або блокувати невеликі шляхи потоку. Зняття задирок, промивання, сушіння, перевірка та захищене пакування допомагають зменшити ризики забруднення перед встановленням.
5. Яку інформацію повинні надавати покупці, коли запитують цінову пропозицію на спеціальні гідравлічні частини?
Покупці повинні надати поточний креслення або 3D-модель, клас матеріалу, розміри, критичні допуски, стандарти портів і різьби, робочий тиск, гідравлічну рідину, робочу температуру, обробку поверхні та необхідні критерії перевірки або випробування. Застосування обладнання, кількість замовлення, потреби прототипу та вимоги до упаковки також корисні. Повна інформація дозволяє виробнику оцінити здійсненність процесу, визначити критичні характеристики та підготувати цінову пропозицію на основі фактичних вимог до компонентів.