- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
додому
>
Продукти > Точна обробка > Гідравлічні компоненти > Корпуси клапанів високої точності на замовлення
Продукти
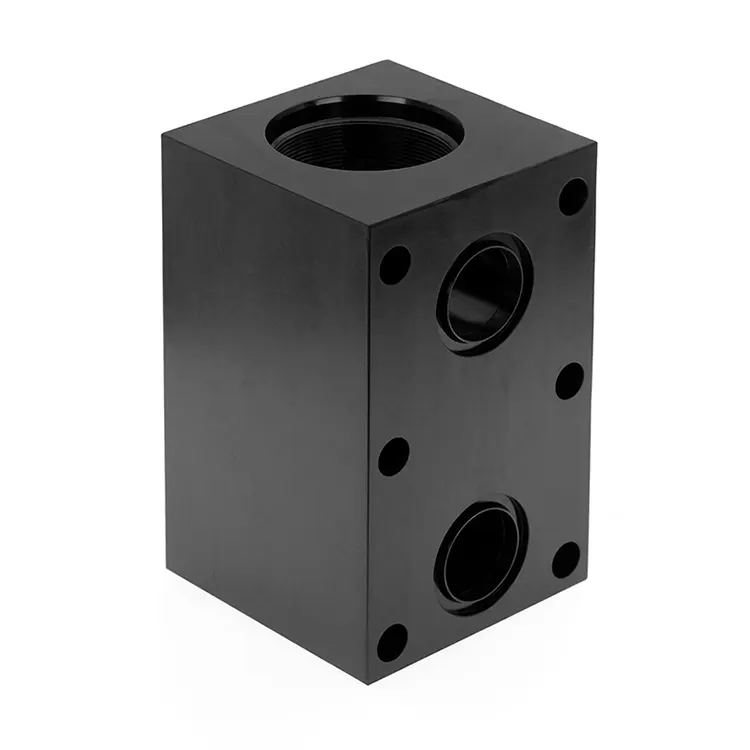
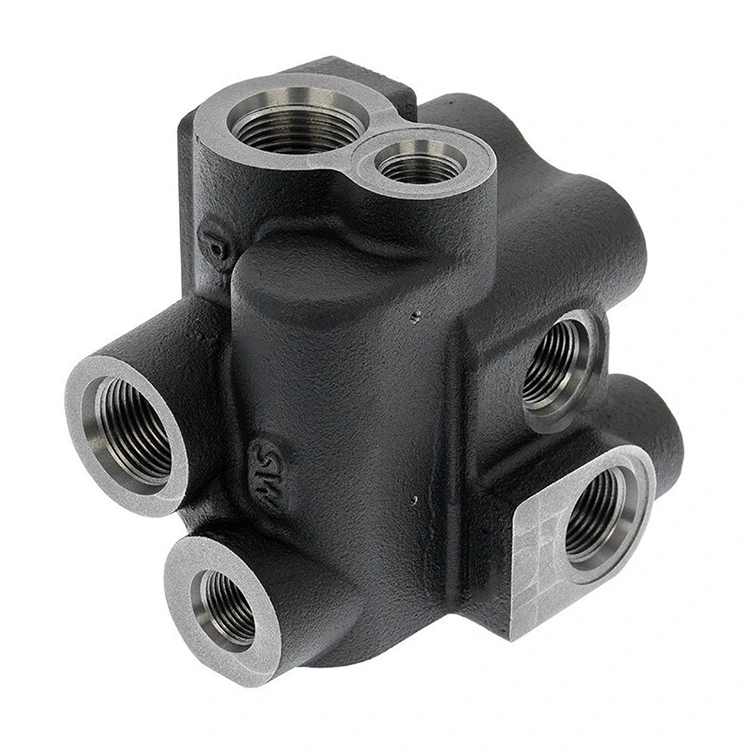
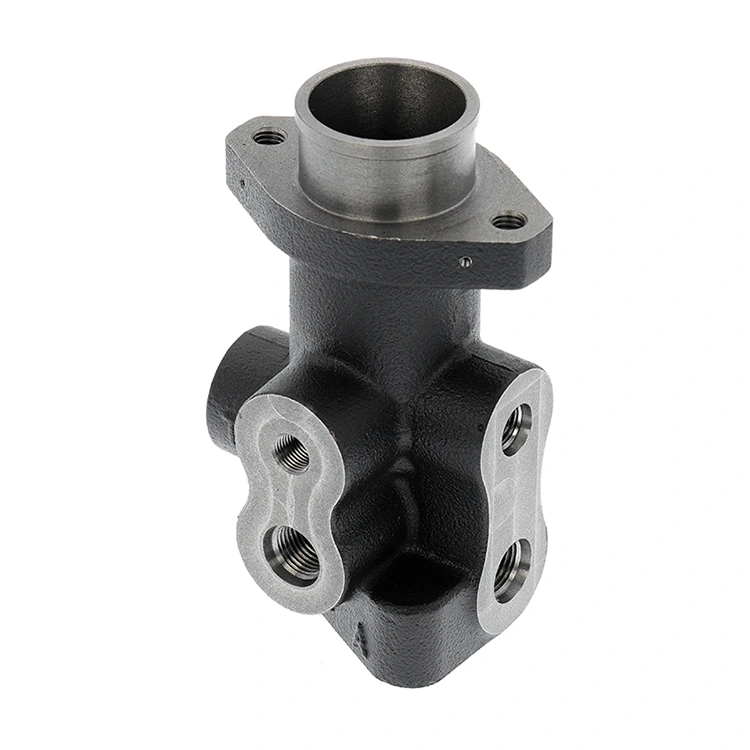
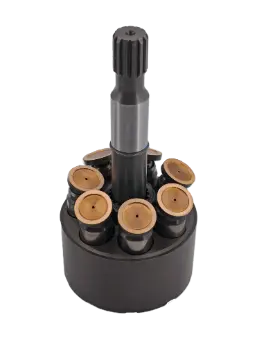


Корпуси клапанів високої точності на замовлення
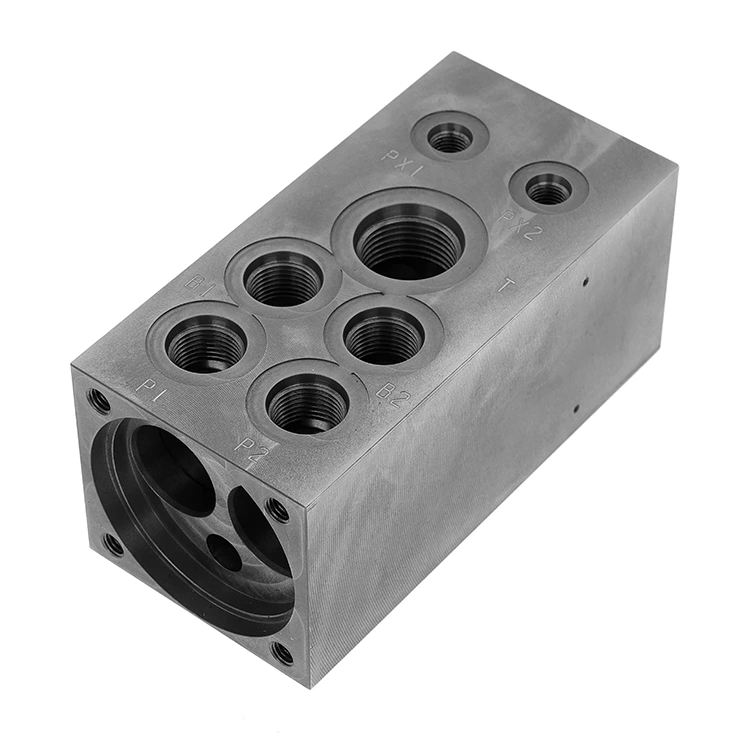
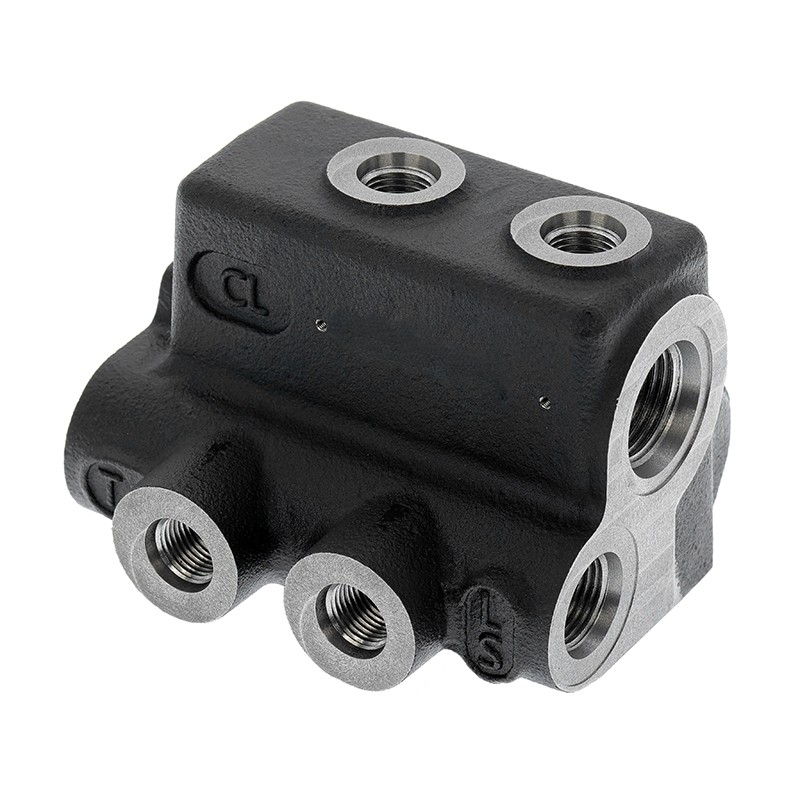
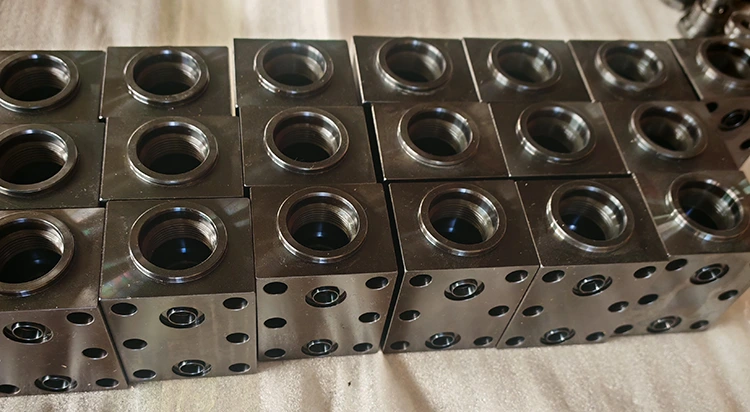
Як провідний виробник, Difon спеціалізується на високоточних нестандартних корпусах клапанів, розроблених для вимогливих гідравлічних систем у всьому світі. Завдяки більш ніж 15-річному глибокому досвіду в галузі точної обробки на замовлення компанія демонструє, що в гідравлічних системах «нуль задирок» і «чистота внутрішньої порожнини» не є перевагами — ці фактори представляють абсолютні вимоги до безпеки експлуатації.
Надіслати запит
Опис продукту
Високоточні спеціальні корпуси клапанів: професійні рішення для обробки після кування від Difon
Як провідний виробник, Difon спеціалізується на постачанні високопродуктивних корпусів клапанів, розроблених для вимогливих гідравлічних систем по всьому світу. Завдяки більш ніж 15-річному глибокому досвіду в галузі точної обробки на замовлення компанія демонструє, що в гідравлічних системах «нуль задирок» і «чистота внутрішньої порожнини» не є перевагами — ці фактори представляють абсолютні вимоги до безпеки експлуатації.
Чому досвід має значення у виробництві гідравлічних компонентів
Враховуючи те, що Difon спирається на більш ніж 15-річний спеціалізований досвід, опановуючи важливі нюанси гідравлічної логіки. Представлені нижче проекти мають високоточні гідравлічні блоки керування, розроблені для міжнародних клієнтів.
Основною галузевою «точкою болю» є залишкові задирки в місцях перетину поперечних отворів. Використовуючи оптимізовані конструкції траєкторії інструменту та спеціалізовані технології зняття задирок, Difon усунув ці ризики. Таким чином, кожен виготовлений корпус клапана зберігає максимальну стабільність в умовах високого тиску.
Крім того, прецизійним виробам довіряють партнери в США, Південній Кореї, Бразилії та інших країнах.
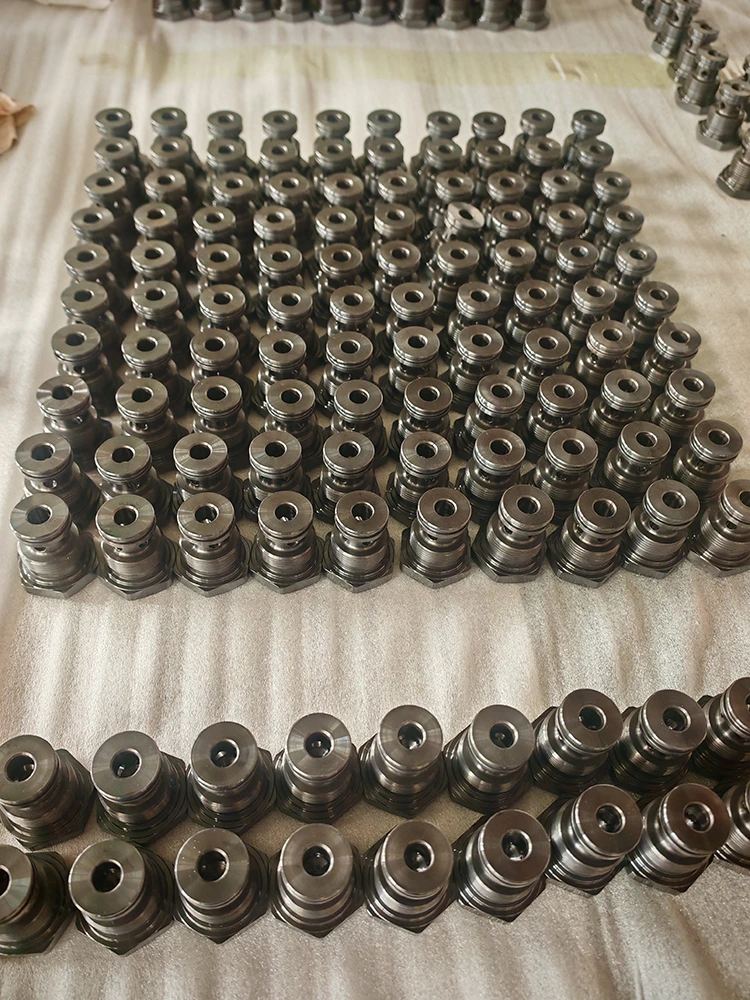
Експертиза: технічна досконалість на основі даних
У Difon ми не просто обробляємо метал; ми створюємо надійність. Як професійний виробник OEM, технічні можливості можуть охоплювати весь спектр високоякісної обробки матеріалів і мікронної точності.
1. Велике портфоліо матеріалів:
Зважаючи на різноманітні екологічні потреби, Difon підтримує широкий спектр промислових матеріалів:
Алюміній, сталь вільного різання, нержавіюча сталь, інструментальна сталь, легована сталь, вуглецева сталь, титановий сплав, латунь, мідь, суперсплав, POM/PE, ковкий чавун і сірий чавун.
2. Контроль точності та допуску
Критичні допуски на отвір: постійно контролюються в межах ±0,005 мм.
Точність внутрішньої порожнини: підтримується на рівні ±0,002 мм.
Позиційна точність: розроблено для задоволення вимог складної гідравлічної логіки.
3. Процес виготовлення сердечника: обробка після кування
Крім того, використовуючи багатоосьові обробні центри з ЧПК, Difon виконує обробку після кування в одній установці. Таким чином, це забезпечує ідеальну вертикальність і співвісність. Застосувавши 4-осьові системи швидкої зміни позиціонування нульової точки, ми максимізуємо ефективність виробництва, продуктивність і консистенцію продукту.
4. Розширена обробка поверхні
Для продовження терміну служби в екстремальних умовах Difon пропонує:
Жорстке анодування та хімічне нікелювання, піскоструминна обробка, електрофорез і фосфатування
Хромування та чорний оксид
Авторитетність: ваша надійна пряма фабрика
Партнерство з Difon надає безперебійну послугу «одного вікна» від аналізу дизайну для виробництва до масового виробництва. Ми суворо дотримуємося систем управління якістю ISO 9001 і IATF 16949. Наше підприємство оснащено понад 20 типами приладів для тестування. Кожен корпус клапана проходить 100% перевірку ШМ перед відправкою. Крім того, ми надаємо звіти про матеріали та розміри для забезпечення прозорості.
Надійність: захист вашого дизайну та інвестицій
Ми надаємо пріоритет безпеці інтелектуальної власності та надійності ланцюжка поставок. Тим не менш, ми використовуємо системи управління дизайном і процесами для безпечного зберігання креслень і керування ними. Таким чином, технічні пропозиції та відгуки з’являються протягом 24 годин. З огляду на те, що послуга відбору зразків може продемонструвати швидку доставку, ми пропонуємо послугу всього за 7 днів. Однак на кожній деталі може бути нанесено гравіювання з кодом партії, що забезпечує відстеження відповідальності за якість протягом життєвого циклу.
|
Технічний вимір |
Пункт |
Детальні параметри / стандарти |
|
Можливість обробки |
Кількість осей |
3-осьові / 4-осьові синхронні обробні центри з ЧПК |
|
|
Максимальний розмір заготовки |
1200 мм * 950 мм * 900 мм |
|
|
Максимальна вага заготовки |
1600 кг |
|
Точність і толерантність |
Лінійний допуск |
В межах 0,001 мм |
|
|
Допуск до отвору |
H7 - H8 Точне узгодження |
|
|
Геометричний допуск |
Вертикальність/паралельність в межах 0,005 мм |
|
Якість поверхні |
Шорсткість поверхні |
Ra 0,2 (ущільнювальні поверхні) - Ra 3,2 (загальні) |
|
|
Оздоблення |
Анодування, електрофорез, пасивація та ін. |
|
Пломбування |
Типи ущільнень |
Точні канавки для ущільнювальних кілець і ущільнень метал-метал |
|
Контроль якості |
Обладнання |
CMM, Keyence Profile Projector, спектрометр тощо. |
|
|
Спеціалізоване тестування |
100% випробування тиском, ультразвукове очищення, підрахунок часток |
Гарячі теги: Корпуси клапанів високої точності на замовлення
Пов'язана категорія
Надіслати запит
Будь ласка, надішліть свій запит у формі нижче. Ми відповімо вам протягом 24 годин.